- Mesin Pemotong Aluminium Separa Automatik ES550 untuk Profil Besar dan Tiub
- Mesin Pencakar Tiub Servo DEF50PVS untuk Tiub Logam dan PVC Pendek
- Mesin Bengkok Akhbar Tugas Berat Siri YW untuk Tiub Logam
- Mesin Chamfering Tiub Kepala Tunggal Siri EF PV2 untuk Tiub Logam
- Mesin Pemotong Aluminium dan Tembaga Automatik Sepenuhnya Siri CNC455
- Mesin Meluruskan dan Memotong Tiub Tanpa Cip SC-30

bahan untuk membentuk tiub: Aplikasi, Kriteria Pemilihan, dan Panduan Praktikal
Tarikh:Sep 17, 2026
Apabila seorang fabrikasi bertanya kepada kami tentang bahan untuk pembentukan tiub , kami biasanya menjawab dengan soalan lain: apakah yang anda cuba bina, dan seberapa ketat selekoh? Bahan yang anda muatkan ke dalam mesin lentur menentukan hayat alat, masa kitaran, kualiti lentur dan sama ada bahagian siap lulus pemeriksaan. Tiada bahan terbaik sejagat untuk pembentukan tiub; hanya ada bahan yang sesuai untuk kerja tertentu.
Mengapa Pilihan Bahan Penting dalam Pembentukan Tiub
Pembentukan tiub meliputi banyak operasi: lenturan seri berputar, lenturan gulung, pemotongan, pembentukan hujung, chamfering, dan tebukan. Setiap proses berinteraksi dengan bahan bahan kerja secara berbeza. Tiub yang melengkung dengan indah boleh menjadi sukar untuk dipotong dengan bersih. Aloi yang membentuk hujung tanpa retak mungkin memuncak semula dengan begitu agresif sehingga setiap sudut lentur memerlukan pampasan. Memahami tingkah laku bahan ialah perbezaan antara pengeluaran lancar dan longgokan sekerap.
Tiga sifat paling penting: kekuatan hasil, pemanjangan, dan pengerasan kerja. Kekuatan hasil menentukan berapa banyak daya yang diperlukan sebelum tiub mula berubah bentuk secara plastis. Pemanjangan menunjukkan sejauh mana bahan boleh meregang sebelum ia patah, yang penting untuk lenturan jejari ketat. Pengerasan kerja menerangkan seberapa cepat bahan menjadi lebih kuat apabila ia berubah bentuk, menjejaskan kebolehbengkokan, haus alatan dan bilangan hantaran membentuk yang boleh anda buat.
Bahan Biasa untuk Pembentukan Tiub
Ini ialah bahan yang paling kerap kita lihat dalam kedai membentuk tiub, bersama-sama dengan tingkah laku yang boleh anda harapkan daripada setiap satu.
| bahan | Aplikasi Biasa | Nota Kebolehbentukan |
|---|---|---|
| DOM 1020/1026 keluli lembut | Sangkar gulung, casis, rangka struktur | Pilihan menyeluruh yang sangat baik; bengkok boleh diramal dengan sokongan mandrel |
| 4130 kromoly | Aeroangkasa, sukan permotoran, struktur ringan | Kuat, tetapi memerlukan lebih banyak daya dan pampasan springback yang berhati-hati |
| tahan karat Austenit (304/316) | Pemprosesan makanan, peralatan perubatan, kerja seni bina | Kerja-mengeras dengan cepat; memerlukan mesin berkuasa dan pelinciran yang baik |
| Aluminium (6061, 6063) | Perabot, penukar haba, pagar | Mudah retak pada jejari ketat; pilih perangai dan mandrel dengan berhati-hati |
| Tembaga dan loyang | Paip, bahagian elektrik, barang hiasan | Lembut dan mudah dibentuk, tetapi terdedah kepada calar dan bujur |
| Titanium (Gred 2 dan 5) | Aeroangkasa, marin, implan perubatan | Sangat mencabar; memerlukan perkakas khas dan kelajuan selekoh perlahan |
Keluli lembut, terutamanya DOM 1020 atau 1026, kekal sebagai bahan yang paling biasa untuk pembentukan tiub dalam kerja struktur dan automotif. Ia membongkok dengan mudah, mengekalkan bentuknya dengan baik dan bertindak balas secara konsisten kepada lenturan yang disokong mandrel. Untuk kedai yang menghasilkan sangkar gulung, komponen casis dan bahagian peralatan berat, keluli DOM menawarkan keseimbangan kekuatan, kemuluran dan kos yang terbaik.
Keluli tahan karat austenit seperti 304 dan 316 popular dalam pemprosesan makanan, peralatan perubatan dan projek seni bina. Mereka menentang kakisan dan kelihatan baik, tetapi mereka bekerja keras secara agresif. Tiub tahan karat yang telah dibengkokkan sebahagiannya menjadi lebih keras dan lebih kuat dalam zon cacat, meningkatkan daya yang diperlukan untuk baki selekoh dan mempercepatkan haus alatan. Pengelap aluminium-gangsa mati dan pelincir berkualiti tinggi adalah penting untuk lenturan tahan karat yang bersih.
Aloi aluminium seperti 6061-T6 dan 6063-T52 adalah ringan dan mudah dimesin, itulah sebabnya ia menguasai industri seperti perabot, HVAC , dan pagar seni bina. Walau bagaimanapun, ia lebih mudah retak pada jejari yang ketat. Keadaan baran adalah kritikal: baran T6 yang mengeras sepenuhnya mempunyai pemanjangan yang jauh lebih sedikit daripada baran T52 atau O. Jika anda memerlukan selekoh ketat dalam aluminium, pilih perangai yang lebih lembut dan gunakan mandrel dengan bebola yang cukup untuk menyokong dinding dalam.
Sifat Bahan Yang Mendorong Tingkah Laku Pembentukan
Kekuatan Hasil dan Springback
Springback ialah pemulihan elastik tiub selepas beban lentur ditanggalkan. Setiap bahan kembali ke tahap yang berbeza. Bahan berkekuatan tinggi seperti 4130 chromoly dan titanium spring back jauh lebih banyak daripada keluli lembut, jadi acuan bengkok mesti membengkokkan tiub dengan sudut yang mengimbangi pemulihan. Mesin lentur tiub CNC moden mengendalikan ini dengan pampasan boleh atur cara, tetapi setiap lot bahan masih memerlukan pengesahan.
Pemanjangan dan Jejari Lentur Minimum
Pemanjangan menentukan seberapa ketat tiub boleh dibengkokkan sebelum patah dinding luar. Sebagai peraturan, semakin keras bahan, semakin besar jejari garis tengah minimum mestilah relatif kepada diameter tiub. Tiub keluli lembut selalunya boleh dibengkokkan pada jejari ketat 1.5 kali diameter luar, manakala tiub aluminium atau titanium berkekuatan tinggi mungkin memerlukan 3 kali diameter atau lebih. Penipisan dinding di luar dan kedutan di dalam adalah dua mod kegagalan yang perlu diperhatikan.
Pengerasan Kerja dan Kehausan Alat
Bahan yang berfungsi dengan cepat, keluli tahan karat dan titanium menjadi contoh klasik, memakai perkakas dengan lebih cepat dan memerlukan lebih kuasa daripada mesin. Apabila anda memilih bahan untuk membentuk tiub, pertimbangkan kos penyelenggaraan alatan dan keperluan untuk pengapit yang teguh. Bender CNC tugas berat dengan kawalan servo-hidraulik adalah padanan yang jauh lebih baik untuk bahan ini daripada mesin ringan.
Bahan Perkakas: Padankan Alat dengan Tiub
Perkakas yang menghubungi tiub sering memutuskan sama ada bahan yang sukar boleh dibentuk dengan jayanya. Untuk kebanyakan kerja lenturan tiub pada keluli karbon, perkakas keluli aloi adalah pilihan terbaik kerana ia tahan haus dan mengekalkan ketepatan dimensinya dalam jangka masa pengeluaran yang lama. Tetapi apabila bahan kerja adalah tahan karat ferus atau titanium, tekanan antara alat dan tiub boleh menyebabkan pedih dan pemarkahan. Dalam kes tersebut, perkakas aluminium-gangsa untuk pengelap mati dan mandrel mengurangkan geseran dan melindungi permukaan tiub.
Mandrel bersalut krom ialah satu lagi pilihan biasa. Ia menawarkan geseran yang rendah untuk melenturkan tiub aluminium, tembaga dan gangsa dan bertahan dengan baik dalam pengeluaran volum tinggi. Perkara utama ialah memadankan bahan perkakas bukan sahaja dengan bahan kerja tetapi juga dengan strategi pelinciran anda dan kapasiti kuasa mesin.
Memilih Mesin yang Tepat untuk Campuran Bahan Anda
Sebaik sahaja anda memahami bahan untuk membentuk tiub, langkah seterusnya ialah memadankannya dengan peralatan yang betul. Tiub dinding berat dalam keluli berkekuatan tinggi memerlukan mesin lentur CNC automatik sepenuhnya dengan kuasa servo-hidraulik dan paksi mandrel yang boleh mengendalikan beban tinggi. Aluminium dinding nipis dan tiub tahan karat memerlukan kawalan mandrel yang tepat dan kelajuan lenturan yang konsisten untuk mengelakkan kedutan dan bujur.
 Mesin Lentur Tiub CNC Automatik Sepenuhnya SB-219CNC dengan Kawalan Servo-Hidraulik Bengkok paip automatik sepenuhnya ini mempunyai tiga paksi boleh atur cara, motor servo dan PLC skrin sentuh, menyokong mod hidraulik dan CNC untuk lenturan yang tepat dan boleh berulang merentasi pelbagai bahan. Lihat Produk →
Untuk kedai yang membengkokkan pelbagai jenis bahan, mesin dengan pampasan jejari boleh atur cara dan keupayaan berbilang jejari menjimatkan masa persediaan berjam-jam. Pelanggan kami di pembuatan automotif secara rutin bertukar antara keluli lembut, aluminium dan tahan karat dalam satu syif. Kunci kejayaan mereka ialah mesin yang menyimpan parameter bengkok untuk setiap bahan dan saiz tiub.
Pemotongan dan Pembentukan Akhir Juga Bergantung pada Bahan
Membengkokkan bukan satu-satunya operasi di mana bahan penting. Memotong tiub dengan bersih tanpa burr yang berlebihan memerlukan kelajuan bilah dan kadar suapan yang dipadankan dengan kekerasan bahan. Aluminium, sebagai contoh, memotong dengan cepat tetapi cenderung membentuk tepi terbina pada bilah, manakala tahan karat memerlukan kelajuan yang lebih perlahan dan lebih banyak penyejuk.
 Mesin Pemotong Tiub Suapan Servo Automatik Siri CNC Mesin pemotong gergaji bulat automatik dengan kawalan PLC, pengapit hidraulik dan suapan, mampu pemotongan bebas burr pada karbon dan keluli tahan karat, dengan lekapan berbilang tiub dan operasi bunyi rendah. Lihat Produk →
Pembentukan akhir, yang termasuk mengurangkan, mengembang dan menyejukkan membentuk hujung tiub, adalah sama sensitif kepada gred bahan. Bahan dengan pemanjangan yang baik boleh dikurangkan diameternya dengan beberapa milimeter dalam satu lejang. Sebaliknya bahan yang rapuh atau keras boleh retak. Mesin pembentuk hujung hidraulik dengan lejang dan kelajuan boleh laras memberi anda kawalan yang diperlukan untuk menyesuaikan diri dengan setiap bahan.
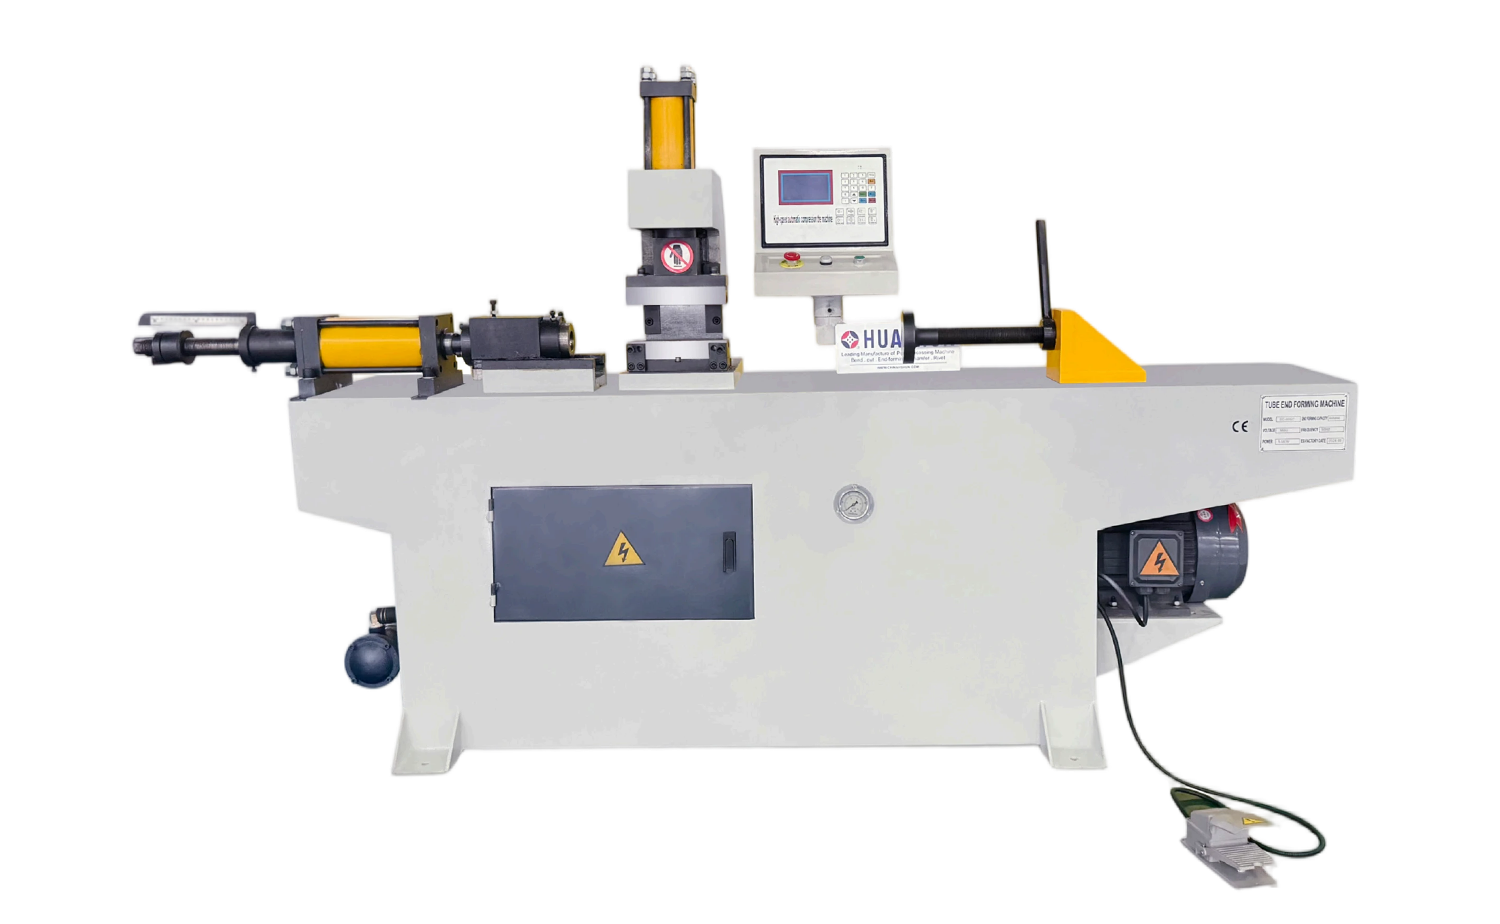 Mesin Pembentuk Hujung Tiub Kepala Tunggal Automatik TM40 Mesin pembentuk hujung hidraulik dengan skrin sentuh PLC, menawarkan mod automatik atau manual dan bentuk cetakan serba boleh untuk mengurangkan, mengembang dan membentuk tiub sejuk berakhir dengan pengeluaran volum tinggi. Lihat Produk →
Untuk pengeluaran volum tinggi, bekas hujung kepala tunggal automatik dengan set dadu yang betul menghasilkan hasil yang konsisten merentas kelompok besar. Apa sahaja bahan yang anda pilih, uji bahan anda dan laraskan kelajuan pembentukan dan pelinciran sebelum melakukan pengeluaran penuh.
Petua Praktikal untuk Memilih Bahan untuk Pembentukan Tiub
- Sentiasa semak sijil bahan. Kekuatan hasil dan pemanjangan berbeza dari satu lot haba ke lot haba yang lain.
- Jalankan ujian bengkok sebelum pengeluaran. Sampel kecil dengan perkakas sebenar mendedahkan springback, kedutan dan penipisan dinding.
- Padankan perangai dengan jejari selekoh. Untuk selekoh yang ketat, pilih perangai yang lebih lembut dan rawatan haba selepas dibentuk jika perlu.
- Gunakan pelinciran dengan murah hati untuk tahan karat dan titanium.
- Simpan buku log lot bahan dan tetapan mesin supaya pesanan ulangan bermula dengan parameter yang terbukti.
- Bercakap dengan pembekal mesin anda lebih awal. Pengeluar peralatan membentuk tiub yang berpengalaman boleh mengesyorkan konfigurasi perkakas dan mesin untuk campuran bahan anda.
Bahan adalah asas bagi setiap operasi membentuk tiub yang berjaya. Dengan memahami cara kekuatan hasil, pemanjangan dan pengerasan kerja mempengaruhi proses, dan dengan memadankan bahan dengan mesin dan perkakas yang betul, anda boleh mencapai kualiti lenturan yang konsisten, hayat alat yang lebih lama dan lebih sedikit bahagian yang ditolak. Jika anda sedang menilai bahan baharu untuk pembentukan tiub dan inginkan nasihat tentang persediaan peralatan, hubungi pasukan kami. Kami mungkin pernah membengkokkannya sebelum ini, atau kami mengenali seseorang yang pernah melakukannya.
Artikel yang Disyorkan


Hak Cipta © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Hak Cipta Terpelihara.
Pengeluar Mesin Pembentuk Tiub Precision Tersuai